 Salta al contenuto

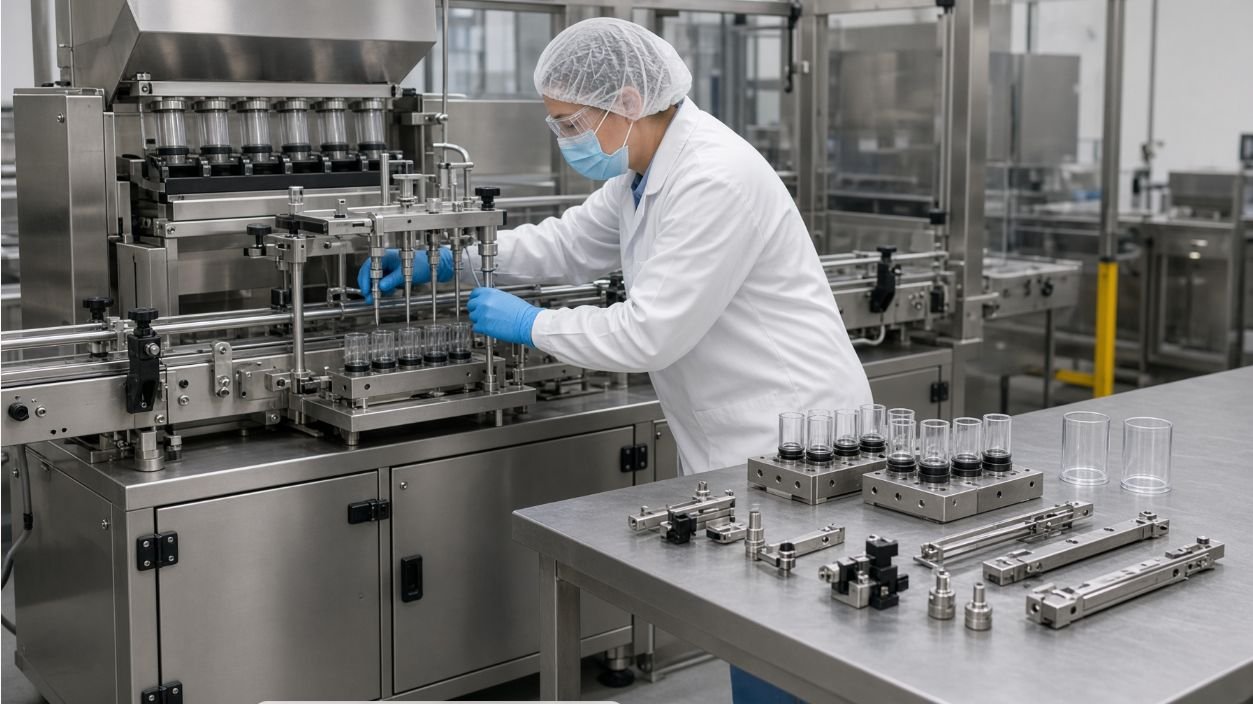
Non è insolito utilizzare due o tre formati di siringhe di esche in gel su un'unica linea: un produttore OEM/private label potrebbe riempire una cartuccia standard da 30 g al mattino e una siringa per consumatori da 10 g nel pomeriggio, mentre un marchio regionale potrebbe utilizzare sia un'esca per scarafaggi che una per formiche con la stessa geometria del cilindro. La questione tecnica è se la linea sia stata progettata per passare da un formato all'altro senza smontare la testina di dosaggio o ricostruire il nastro trasportatore. La maggior parte delle linee di riempimento per siringhe di esche in gel viene venduta in una configurazione singola, per poi essere progettata per coprire in seguito più formati, e il divario tra le due configurazioni è ciò che comporta i tempi di cambio formato, gli scarti e i difetti del primo lotto in fase di produzione.
Questo articolo illustra come raggruppare i formati che possono effettivamente condividere una linea di produzione, quali modifiche fisiche sono necessarie durante il cambio di formato, dove predisporre in anticipo le parti e le impostazioni per il cambio e come registrare e verificare il cambio formato in modo che non rappresenti più un rischio ricorrente per la produzione.
Formati di gruppo per geometria e dose prima di qualsiasi altra cosa
La prima domanda da porsi durante la fase di pianificazione non è "cosa cambia", ma "cosa è in comune". Due siringhe per esche in gel di dimensioni nominali diverse possono essere differenti in modi che rendono impossibile un cambio rapido, oppure possono essere quasi identiche, tanto che la sostituzione dell'attrezzatura può essere gestita in pochi minuti. Raggruppare i formati prima della costruzione o dell'ampliamento della linea è il momento in cui il cambio di formato diventa un'attività controllata o una fonte ricorrente di errori.
Le dimensioni di raggruppamento che contano:
- Diametro esterno e lunghezza della canna. Controlla la larghezza del nastro trasportatore, il passo della ruota a stella, la portata dell'ugello e la geometria della stazione di indicizzazione.
- Interfaccia punta/ugello. Una punta da 4 mm, una punta da 5 mm e una punta tipo Luer richiedono portaugelli e impostazioni di taglio differenti, anche con la stessa lunghezza del corpo.
- Stile di chiusura. Un tappo a vite, un tappo a pressione e un tappo a crimpare richiedono ciascuno una propria stazione di posizionamento e fissaggio.
- Stato di alimentazione del pistone/stantuffo. I pistoni preinseriti, i pistoni sfusi lasciati cadere sulla linea e le aste del pistone assemblate dopo il riempimento modificano il numero di stazioni coinvolte.
- Volume della dose. Una siringa monodose da 1 g e una siringa per riempimento massivo da 30 g si trovano agli estremi opposti dell'intervallo di dosaggio per lo stesso elemento dosatore e potrebbero non essere raggiungibili dalla stessa pompa.
I formati che condividono tutti e cinque gli elementi possono solitamente essere gestiti con la sostituzione di un dispositivo e una modifica della ricetta. I formati che differiscono per tre o più di questi elementi richiedono una valutazione diversa, eventualmente una linea dedicata. L'errore più frequente è quello di considerare due siringhe da "30 g" di fornitori diversi come se fossero dello stesso formato solo perché l'etichetta è simile; tuttavia, il corpo, le flange e le punte potrebbero non essere compatibili con gli stessi componenti di ricambio.
Identificare le parti di ricambio sul lato di alimentazione e posizionamento
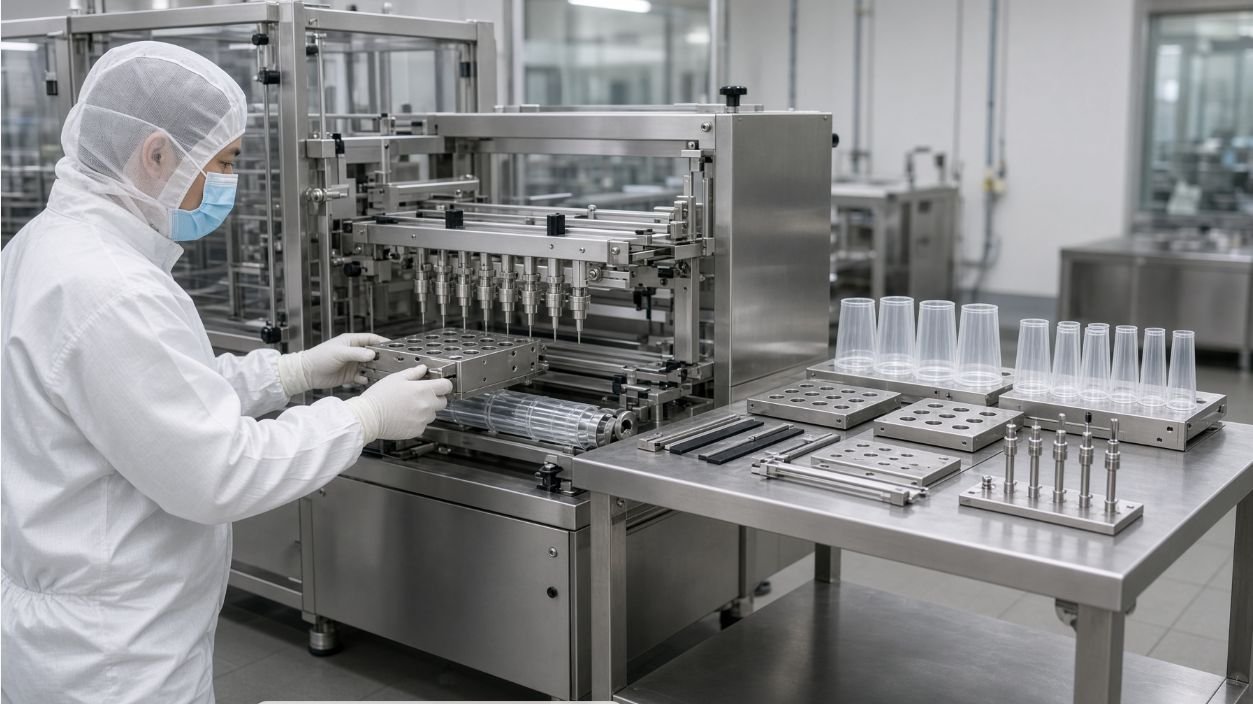
Una volta raggruppati i formati, le fasi di cambio formato si suddividono in due metà della linea: alimentazione/posizionamento e dosaggio/assemblaggio. Ciascuna metà prevede le proprie fasi di cambio formato e i relativi tempi, che raramente coincidono. La mappatura su carta prima di qualsiasi cambio formato è ciò che permette di trasformare un'interruzione imprevista di 90 minuti in una procedura registrata di 20 minuti.
Le parti di alimentazione e posizionamento in genere includono:
- Tramoggia o vassoio per materiali sfusi. Una tramoggia dimensionata per una singola lunghezza di canna potrebbe necessitare di un inserto rimovibile o di un vassoio intercambiabile per garantire il corretto alimentazione delle siringhe sfuse o pre-orientate.
- Trasportatori per materiali sfusi e binari di pre-orientamento. La larghezza, la spaziatura delle guide e qualsiasi caratteristica di orientamento dipendono dal diametro della canna.
- Nidi di siringhe, supporti o ruote a stella. Questi dispositivi mantengono il cilindro nel punto di dosaggio e impostano il passo di indicizzazione. La modifica del passo è una delle operazioni più costose da eseguire su una linea di produzione, poiché si propaga lungo tutto il nastro trasportatore.
- Centratura e registrazione degli elementi. I dispositivi di fissaggio che allineano il cilindro sotto l'ugello sono specifici per ogni cilindro; anche una differenza di lunghezza del cilindro di soli 2 mm è sufficiente a far uscire l'allineamento dalla tolleranza.
- Alimentatori e binari di chiusura. Una vaschetta di alimentazione dei tappi, una guida per i tappi e un mandrino per l'applicazione dei tappi contengono ciascuno componenti di dimensioni adatte a un solo tipo di chiusura e a un solo orientamento della chiusura.
Un esercizio utile per una nuova linea di produzione è quello di contrassegnare, sul disegno di layout, ogni parte che si sposta fisicamente durante il cambio di formato. Tutto ciò che viene rimosso e sostituito è un potenziale componente da sostituire; tutto ciò che viene regolato ma non sostituito è un elemento di impostazione. La linea dovrebbe essere progettata in modo che i componenti da sostituire siano organizzati, etichettati e predisposti in anticipo prima dell'inizio del cambio di formato, e non ricercati durante quest'ultimo.
Decidere cosa deve essere spostato sul lato del dosaggio e dell'assemblaggio.
Il dosaggio e l'assemblaggio rappresentano l'altra metà del passaggio di formato, ed è in questa fase che si trovano la maggior parte delle impostazioni. Il principio è lo stesso: sostituire ciò che non cambia tra i diversi formati e regolare ciò che invece cambia. Il pericolo è quello di effettuare regolazioni eccessive, ovvero di intervenire su viti che erano impostate correttamente per il formato precedente, perché l'operatore sta cercando di risolvere un difetto anziché eseguire una sequenza pianificata.
Componenti e regolazioni tipici da sostituire sul lato dosaggio e assemblaggio:
- Ugello dosatore e portaugello. Sostituire i componenti; oppure, se si riutilizza lo stesso ugello, ripristinare completamente la distanza di taglio e la distanza di aspirazione.
- Stazione di inserimento del pistone. La profondità di inserimento, la velocità di inserimento e qualsiasi dispositivo di sfiato sono impostazioni; la camera del pistone o la pista di alimentazione sono componenti intercambiabili quando cambia il diametro del pistone.
- Posizionamento e mantenimento della chiusura. Sostituzione del mandrino o della testa per il tipo di chiusura; coppia di serraggio del tappo o forza di pressione come parametro della ricetta.
- Stazioni di ispezione e scarto. Le ricette per la verifica visiva e del peso sono specifiche per il formato e devono essere selezionate, non modificate direttamente, al momento del cambio formato.
- Codifica, etichettatura e schemi di numeri di serie. Si tratta di modifiche a livello di ricetta, ma sono facili da dimenticare e dovrebbero essere annotate sul foglio di cambio formato.
L'ordine corretto è generalmente il seguente: prima le parti meccaniche da sostituire, poi la modifica della ricetta e infine i controlli iniziali. Procedere in un ordine diverso tende a generare sprechi di unità dovuti a ricette obsolete che vengono eseguite su una linea appena riallestita, o a ricette appena impostate che vengono eseguite sulle attrezzature del formato precedente.
Costruisci il primo assegno in base al nuovo formato, non a quello vecchio.
I controlli iniziali rappresentano la rete di sicurezza al termine di ogni cambio formato e sono generalmente progettati in base al formato utilizzato più frequentemente. Questo è un problema: il formato che viene avviato è quello che più probabilmente evidenzia errori di impostazione e i controlli dovrebbero essere ponderati in base a esso. Un controllo iniziale che si limiti a confermare che "la linea è in funzione" non è un vero controllo; è una semplice conferma che l'alimentazione è attiva.
Utili verifiche preliminari dopo un cambio di formato:
- Posizionamento della canna. Il cilindro si posiziona perfettamente nell'alloggiamento con la flangia allineata e la punta sotto il percorso dell'ugello, su un campione di almeno cinque unità prima dell'inizio della prova.
- Riempire il peso in un breve intervallo di tempo. Pesare N unità consecutive rispetto al valore target e alla tolleranza concordati e metterle da parte fino a quando la tendenza non si stabilizza.
- Qualità della sede e della chiusura del pistone. Ispezionare il pistone inserito e la chiusura applicata sullo stesso breve campione; scartare qualsiasi unità che presenti una fessura visibile, una torsione o un tappo non sigillato.
- Tempo di ciclo rispetto a quello previsto. Verificate che il tempo di ciclo corrisponda al valore previsto dalla ricetta; un ciclo più lento di solito indica che un dispositivo di fissaggio si sta trascinando, mentre un ciclo più veloce indica che un sensore ha smesso di rilevare il pezzo.
- Codifica e applicazione di etichette. Verificare la stampa o l'etichetta confrontandole con la grafica e i codici del nuovo formato, utilizzando lo stesso breve campione.
Solo quando quei cinque casi saranno registrati e accettati, la linea di produzione potrà passare alla piena capacità. Fino ad allora, ogni unità rappresenta un potenziale difetto del primo lotto.
Registrare e verificare il cambio di formato in modo che diventi ripetibile.
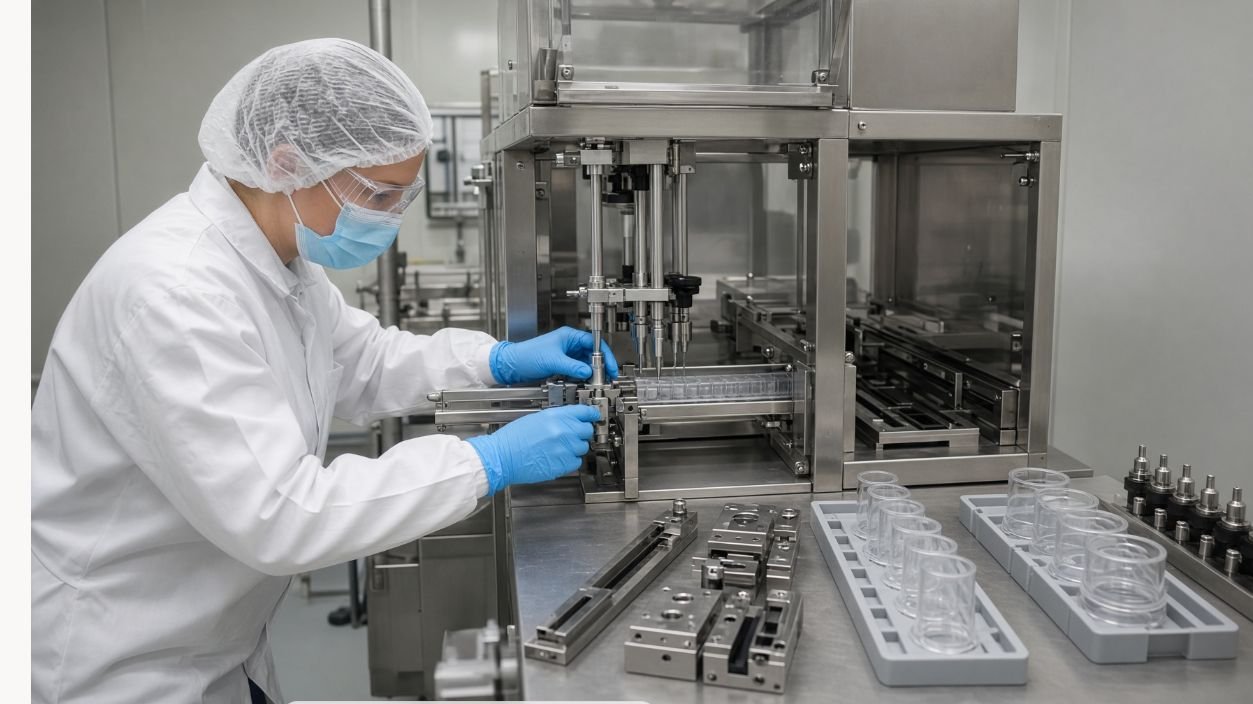
Un cambio di produzione non registrato è un cambio di produzione che dovrà essere reinventato la volta successiva. Il formato della registrazione è meno importante della coerenza: ogni cambio di produzione per la stessa linea dovrebbe produrre lo stesso tipo di registrazione, in modo che l'operatore successivo, il turno successivo e il successivo controllo qualità possano leggere l'accaduto e agire di conseguenza.
Il registro di cambio deve contenere almeno i seguenti elementi:
- Il formato viene lasciato a sinistra e il formato viene iniziato, con il lotto di prodotto e la confezione su ciascun lato.
- I pezzi di ricambio utilizzati sono identificati da codice articolo e numero di serie, in modo da poter tracciare l'usura e le rotture.
- La ricetta o le impostazioni caricate, con la versione, rispetto alla ricetta del formato precedente.
- I risultati del primo controllo, con i valori registrati, non riepilogati.
- Il tempo intercorso tra l'arresto della linea e la prima unità accettata, e il conteggio degli scarti durante la finestra di cambio formato.
- Qualsiasi deviazione o anomalia, con le relative azioni intraprese e la persona responsabile.
Due regole operative rendono la registrazione utile. In primo luogo, il tempo di cambio formato riportato nella registrazione deve corrispondere all'obiettivo concordato; in caso contrario, la differenza è da considerarsi un input del progetto, non un errore di cui scusarsi. In secondo luogo, il primo lotto dopo il cambio formato deve essere segnalato sul foglio di accompagnamento della produzione, in modo che le operazioni a valle lo gestiscano con la stessa cura riservata al primo lotto dopo un cambio utensile.
Rischi ed errori comuni
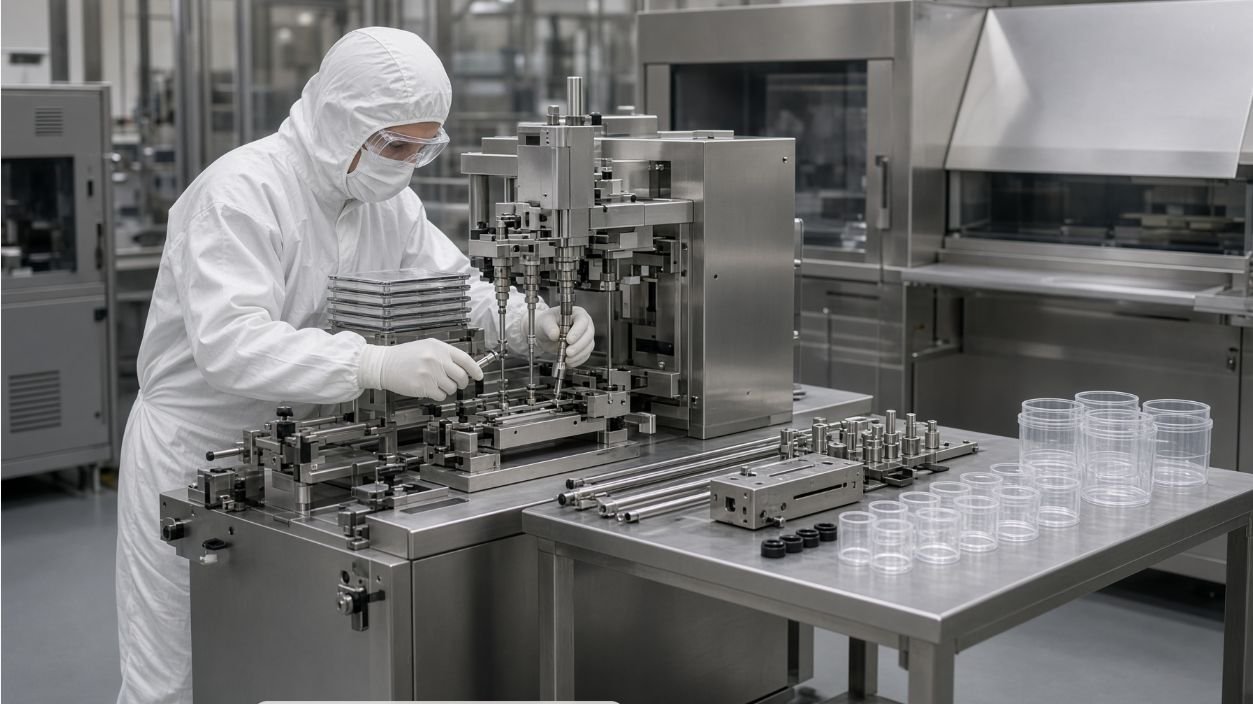
- Raggruppamento dei formati per etichetta, non per geometria. Due siringhe da "30 g" di fornitori diversi possono differire a tal punto nelle dimensioni da richiedere un completo riposizionamento, e non solo il caricamento secondo la ricetta.
- Condivisione degli elementi di dosaggio tra formati che si trovano agli estremi opposti dell'intervallo di dosaggio. Una pompa dimensionata per 30 g raramente è adatta per 1 g; la corsa, l'aspirazione e la risoluzione non sono intercambiabili.
- Dimenticando le ricette di codifica e ispezione. La linea meccanica è talvolta pronta, ma l'ispezione e la codifica sono ancora basate sulla ricetta del formato precedente; le prime unità che escono dalla stazione possono quindi arrivare sul mercato con un codice di lotto errato.
- Considerare i controlli iniziali come una mera formalità. I controlli basati sul formato precedentemente in uso non rilevano i difetti che il nuovo formato ha maggiori probabilità di produrre.
- Nessuna predisposizione preventiva dei componenti di ricambio. Un operatore, alla ricerca dell'apparecchio giusto tra un cambio di formato e l'altro, trasforma un cambio di formato di 20 minuti in un'interruzione imprevista di 90 minuti.
- Non esiste alcuna registrazione di quali parti siano state utilizzate. Senza una registrazione, l'usura e le rotture non possono essere rintracciate, e il successivo cambio si ripete con la stessa improvvisazione.
Come King Pack supporta questa applicazione
King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., fondata nel 2009, con un team tecnico di base che vanta oltre 20 anni di esperienza nel settore) supporta il cambio di formato delle siringhe per esche in gel come funzionalità configurabile della linea, non come un'aggiunta successiva all'installazione. Il supporto pertinente è:
- Revisione del formato e del raggruppamento prima del preventivo. King Pack esamina l'intera gamma di siringhe dell'acquirente e identifica quali formati possono condividere i componenti di ricambio e quali necessitano di linee separate, prima di definire le specifiche delle apparecchiature.
- I pezzi di ricambio sono organizzati e predisposti in anticipo. Quando una linea viene venduta con capacità multiformato, i componenti di ricambio per ciascun formato supportato vengono forniti etichettati e organizzati in modo da poter essere predisposti in anticipo rispetto alla finestra di cambio formato.
- Gestione delle ricette e controllo delle versioni. Le ricette di riempimento, dosaggio, ispezione e codifica vengono memorizzate e caricate tramite codice formato, pertanto il cambio di formato carica una ricetta nota anziché modificarne una sul posto.
- Innanzitutto, verificare il supporto del protocollo. Una bozza del protocollo di controllo iniziale, conforme ai formati concordati, viene fornita insieme alla linea di produzione; le deviazioni dal protocollo vengono registrate indicando i responsabili e le date, in conformità con la documentazione del FAT (First-Ahead Test) descritta nella checklist del test di accettazione.
King Pack non presenta i tempi di cambio formato come dato di marketing. I tempi di cambio formato sono un risultato del progetto che dipende dai formati, dai componenti di cambio concordati, dalle ricette caricate e dagli operatori che gestiscono la linea. Tale risultato dovrebbe essere documentato e registrato insieme alla linea di produzione, non essere una semplice affermazione in una brochure.
Conclusione
Una linea di riempimento di siringhe per esche in gel gestisce efficacemente diversi formati solo se il cambio di formato viene considerato una funzionalità configurata, non una sorpresa ricorrente in fase di produzione. Il lavoro preliminare al cambio di formato comprende: raggruppamento, identificazione dei componenti da sostituire, gestione delle ricette, controlli iniziali e documentazione scritta. Quando questi passaggi sono in atto, il cambio di formato si configura come una transizione controllata tra i diversi formati. In caso contrario, ogni cambio di formato si trasforma in una piccola e ripetuta sessione di formazione nel turno più costoso per l'acquirente.
Pronti a pianificare il cambio di formato? Inviateci l'intera gamma di siringhe con i relativi disegni, il programma di conversione dei formati previsto e i requisiti di ispezione e codifica, e richiedete un piano e un protocollo di cambio formato.
Pulizia, manutenzione, utenze e controlli di cambio turno
La manutenzione e la pulizia delle macchine riempitrici di siringhe devono riguardare ogni punto di contatto con il prodotto o esposto a gocciolamenti, inclusi la tramoggia, la pompa, le valvole, i tubi flessibili, la camera di dosaggio e gli ugelli. La checklist dell'apparecchiatura deve rimanere separata dalla procedura di convalida e rilascio della pulizia approvata dal cliente.
| Elemento da confermare | Perché è importante | Prova |
|---|---|---|
| Prodotto e viscosità | Controlla l'alimentazione, il dosaggio e il comportamento dell'ugello. | Note sul prodotto ed esempi rappresentativi |
| Siringa e chiusura | Definisce la gestione del formato e la sequenza di assemblaggio. | Disegni, componenti e matrice di formato |
| Test e accettazione | Mostra come viene dimostrata la portata proposta | Protocollo FAT, record e registro dei punti aperti |
FAQ
Cosa bisogna controllare prima del riavvio?
Verificare le parti a contatto con il prodotto, le guarnizioni, il gioco della linea, il riassemblaggio, le utenze, le impostazioni della ricetta o del formato e il record di riavvio richiesto.
Come si deve documentare un cambio di formato?
Elencare le parti rimosse e installate, le impostazioni, i controlli, i campioni, le deviazioni e la responsabilità del rilascio per il nuovo formato.
Argomenti correlati: Come scegliere una macchina per il riempimento di siringhe veterinarie · Lista di controllo URS e FAT per la linea di riempimento intramammario · Richiedi un preventivo
