 Salta al contenuto

Ultimo aggiornamento: 16 settembre 2026.
I difetti di riempimento e tappatura delle fiale devono essere analizzati per zona della macchina e stato operativo. Le variazioni del peso di riempimento possono derivare dall'alimentazione del materiale sfuso, dal percorso di dosaggio, dall'ugello, dalla posizione della fiala o dal metodo di misurazione. Un tappo inclinato o incompleto può derivare dalla preparazione del componente, dal comportamento della vaschetta e del canale di alimentazione, dagli utensili di trasferimento, dal centraggio della fiala, dal movimento di inserimento o dalla combinazione tappo-fiala selezionata. Esaminare solo l'unità difettosa finale può nascondere l'origine della variazione.
Questa è una guida FMEA basata sui difetti e sulle azioni correttive, non un'ulteriore panoramica sulle apparecchiature per il confezionamento delle fiale. La panoramica esistente sull'efficienza e la precisione del riempimento delle fiale KING PACK rimane l'introduzione generale; questa pagina si concentra sul percorso diagnostico che va dal sintomo all'osservazione, al test di conferma e all'azione controllata.
Risposta rapida: mappare ogni difetto alla zona della macchina più antica che può generarlo, quindi confrontare le unità buone e difettose in base a tempo, testa di dosaggio, corsia fiala, lotto di componenti e stato della macchina. Confermare la causa sospetta con una modifica o una sfida controllata alla volta. La variazione del peso di riempimento richiede in genere il controllo delle condizioni del materiale sfuso, della pressione o del livello di alimentazione, dell'aria, del comportamento della pompa e della valvola, dell'interruzione dell'ugello, del centraggio della fiala e del sistema di misurazione. L'inclinazione del tappo o il posizionamento incompleto richiedono il controllo delle condizioni del componente, dell'orientamento di alimentazione, del prelievo e del trasferimento, del supporto della fiala, dell'allineamento degli utensili, del movimento di inserimento e delle tolleranze tappo-fiala approvate. Non utilizzare mai un'impostazione generica della macchina o un giudizio visivo come unica regola di accettazione.
1. Creare una mappa dei difetti prima di regolare la macchina
Risposta diretta: Descrivi il difetto, la sua posizione, la tempistica e la popolazione interessata prima di modificare un parametro.
Creare un codice di difetto con fotografie o misurazioni per riempimento insufficiente, riempimento eccessivo, riempimento variabile, schiuma, schizzi, gocciolamento dell'ugello, danni alla fiala, tappo mancante, tappo inclinato, posizionamento alto o basso e contaminazione visibile della chiusura. Registrare se il risultato è continuo, intermittente, specifico della testa, specifico della corsia, specifico del lotto o collegato all'avvio, al riempimento, all'arresto, al riavvio o alla fine del lotto.
Mettere in quarantena le unità interessate secondo la procedura aziendale e conservare i risultati grezzi. Collegare il campione al lotto di prodotto, all'età e alla temperatura di esercizio, ai lotti di fiale e tappi, alla ricetta della macchina, all'operatore, all'ora, all'allarme e alla cronologia degli interventi. Senza questo contesto, una regolazione della manutenzione può eliminare il sintomo mentre la vera causa rimane.
Iniziate dalla zona più precoce in grado di generare l'osservazione e procedete a valle. Applicate una sola modifica controllata giustificata alla volta, documentate il risultato e ripristinate la condizione approvata al termine del test. Le modifiche alle impostazioni validate richiedono la procedura di cambio sito e di gestione delle deviazioni.
| Difetto osservato | Prime zone da esaminare | prove confermative |
|---|---|---|
| Variazione di rotazione | Alimentazione sfusa, pompa/valvola, ugello, posizione della fiala | Mappa campione tempo/testa/stato |
| Schiuma o schizzi | Aria compressa, profilo di riempimento, altezza dell'ugello | Video e sfida di arresto/riavvio |
| Tappo inclinato | Alimentazione, prelievo, centro della fiala, inserimento | Misurazioni di componenti e utensili |
| Posti a sedere incompleti | Tappo/fiala, contaminazione, forza e movimento | Altezza/forza e test funzionale |
2 modalità di riempimento separate dalle modalità di chiusura
Risposta diretta: Un'unità può presentare sia un difetto di dosaggio che un difetto del tappo, ma l'indagine dovrebbe testare ciascuna catena di guasti separatamente prima di esaminare le interazioni.
Per il riempimento, seguire il materiale dal serbatoio principale attraverso il trasferimento, la tramoggia o il serbatoio di bilanciamento, la pompa, le valvole, i tubi e l'ugello fino a una fiala centrata. Per la tappatura, seguire i componenti preparati attraverso la tramoggia, la coppa, la pista, lo scappamento, il prelievo, il trasferimento, l'inserimento e la condizione finale di tenuta. Posizionare ogni sensore e attuatore sulla mappa.
Successivamente, identifica le interazioni. Gli schizzi possono contaminare la superficie della fiala o la zona del tappo e rendere instabile il posizionamento della chiusura. Una fiala decentrata può ricevere un riempimento inadeguato e non incontrare correttamente l'utensile di chiusura. Un inceppamento del tappo può causare un accumulo a monte e un riavvio anomalo del riempimento. La sequenza dei timestamp e delle unità interessate aiuta a stabilire la direzione.
Prima della prova, assegnare le osservazioni ai reparti di produzione, manutenzione, qualità e ingegneria. Un team dovrebbe controllare le modifiche dei parametri e un altro verificare i campioni quando necessario. Ciò evita regolazioni multiple simultanee e registrazioni incomplete.
3 Diagnosi della variazione del peso di riempimento della fiala
Risposta diretta: La variazione del peso di riempimento deve essere analizzata in relazione allo stato del prodotto, alle condizioni di alimentazione, all'identità della testa di dosaggio e allo stato della linea.
Verificare l'omogeneità della massa, la temperatura, la densità (se utilizzata nei calcoli), la presenza di schiuma o aria inglobata, il tempo di mantenimento e le condizioni di trasferimento. Controllare il livello della tramoggia e i cicli di riempimento, poiché la variazione della pressione di ingresso o della pressione del prodotto può evidenziare un malfunzionamento della pompa o della valvola. Perdite d'aria, adescamento incompleto e connessioni allentate possono causare risultati bassi intermittenti.
Ispezionare le camere della pompa, le guarnizioni, le valvole di ritegno, i tubi, i collettori e l'ugello di intercettazione per verificare la presenza di usura, ostruzioni, aria intrappolata e accumuli di prodotto. Confermare che siano installati i componenti e la ricetta corretti. Confrontare i risultati in base alla testa di dosaggio e al tempo. Uno scostamento costante su una testa indica un percorso locale; una deriva su tutte le teste può indicare condizioni di massa, di alimentazione o di misurazione.
Verificare il metodo di pesatura o analitico prima di cambiare la riempitrice. Utilizzare contenitori identificati, uno strumento di calibrazione adeguato, una tara controllata e il calcolo approvato. Eseguire test di avvio, funzionamento normale, riempimento, alimentazione minima, arresto, riavvio e fine lotto. Le linee guida FDA per la convalida dei processi supportano il monitoraggio che collega gli input e la variabilità del processo all'output, anziché basarsi su un singolo test finale.
4. Controllo di schiuma, schizzi e gocciolamenti dell'ugello
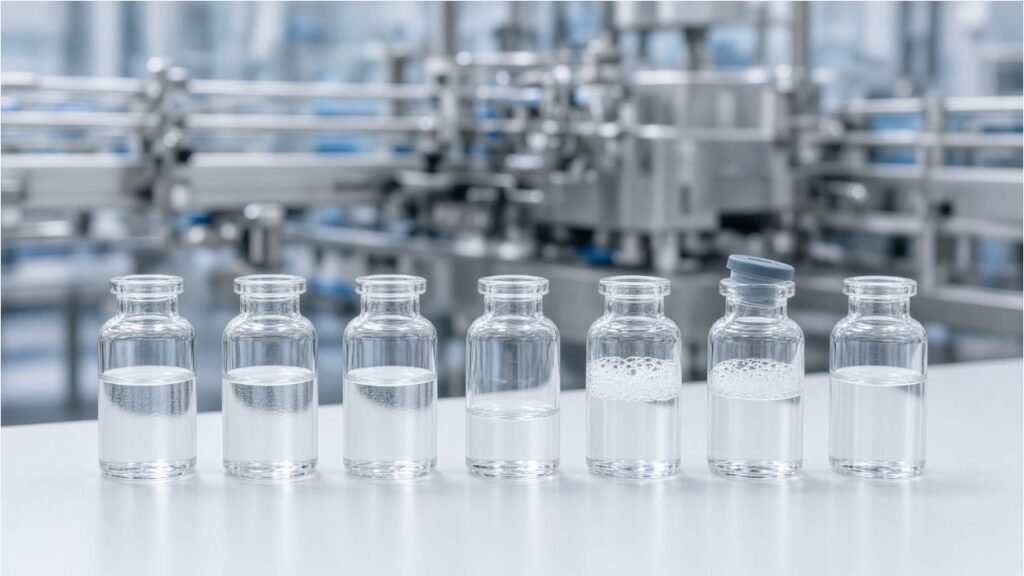
Risposta diretta: ridurre l'aria alla fonte e sincronizzare il profilo di riempimento, la posizione dell'ugello e l'interruzione con il comportamento effettivo del prodotto.
Verificare se durante la miscelazione, il trasferimento, il riempimento della tramoggia o il dosaggio è entrata aria. Un'agitazione eccessiva, un flusso di prodotto discendente, la formazione di vortici, una connessione di aspirazione difettosa o un ritorno aggressivo possono creare bolle prima dell'ugello. La temperatura e la viscosità del prodotto possono influenzare il rilascio e la formazione di filamenti di bolle, pertanto è necessario registrarle durante le prove di difettosità.
Esaminare il diametro dell'ugello, l'altezza, il centraggio, la profondità di ingresso, il movimento dal basso verso l'alto, le fasi di velocità di riempimento, l'interruzione e qualsiasi risucchio. Un flusso iniziale troppo rapido può schizzare una fiala vuota; un prelievo mal sincronizzato può aspirare aria o trascinare il prodotto sul collo. Un eccessivo risucchio può creare a sua volta problemi di dosaggio o di presenza di aria. Ottimizzare l'intera sequenza piuttosto che una singola impostazione isolata.
Utilizzare videocamere ad alta velocità o standard, ispezioni su sfondo bianco e campionamenti a tempo per confrontare i cicli accettabili e quelli difettosi. Includere le fasi di arresto e riavvio, poiché gocciolamenti e filamenti si verificano spesso dopo la fase di sosta. Definire le procedure di pulizia e smaltimento quando il prodotto raggiunge la zona di chiusura; una semplice pulizia senza indagine può trasformare un difetto di processo in un intervento manuale non documentato.
5. Verificare il trasporto e il centraggio della fiala
Risposta diretta: Un riempimento e una tappatura stabili richiedono che ogni fiala arrivi in posizione verticale, supportata e centrata al momento giusto.
Ispezionare le guide di alimentazione, la vite di alimentazione, le ruote a stella, i dischi, le guide laterali, le piastre di fissaggio, i dispositivi di trasferimento e la pressione di accumulo. Verificare la presenza di scheggiature, graffi, oscillazioni, slittamenti, spazi vuoti e contatti sul collo o sulla finitura. Controllare che le parti di formato e la ricetta corrispondano al disegno della fiala e che i punti di regolazione non si siano spostati.
Utilizzare campioni che coprano le tolleranze dimensionali previste e, ove giustificato, lotti diversi. Misurare il riferimento della fiala effettivamente controllato dalla macchina. Il diametro nominale da solo potrebbe non spiegare una variazione di base, spalla o finitura che modifica il supporto. Anche il vetro trasparente può interferire con i sensori di presenza, quindi eseguire i test in condizioni di illuminazione e sfondo reali.
Osservare il centraggio sotto l'ugello di riempimento e l'utensile di chiusura all'avvio, durante le variazioni di velocità, l'accumulo e il riavvio. Una fiala che appare centrata in condizioni statiche potrebbe presentare ritardi o oscillazioni durante l'indicizzazione. Registrare i segni meccanici e la temporizzazione, quindi correggere le parti usurate o non regolate correttamente prima di compensare con gli offset dell'ugello o dell'utensile di chiusura.
6 Diagnosi dell'alimentazione tramite stopper e orientamento
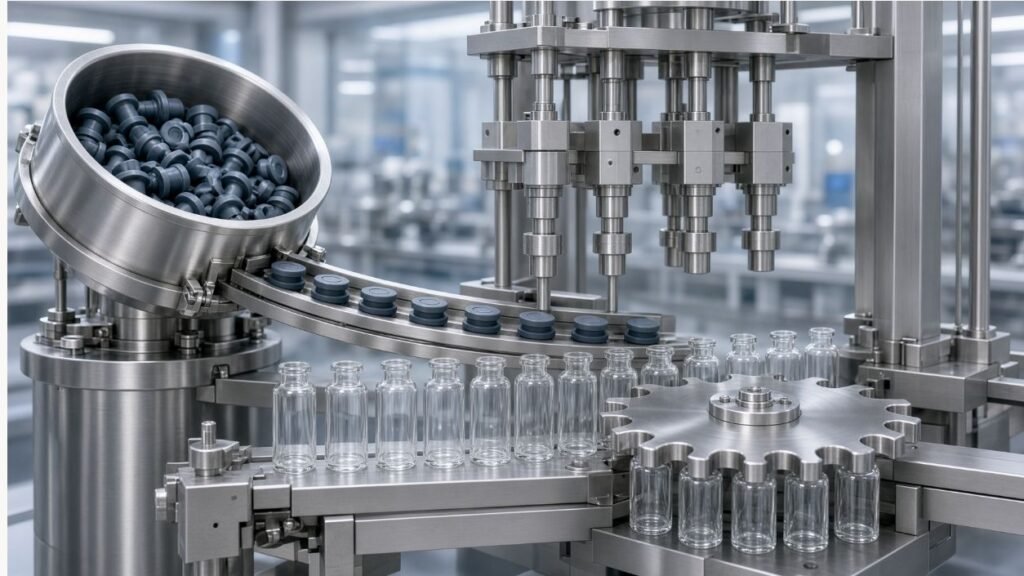
Risposta diretta: I difetti di bloccaggio spesso iniziano prima dell'inserimento, nella preparazione dei componenti, nella presentazione in blocco o nel controllo del percorso di alimentazione.
Confermare l'articolo del tappo, la revisione del disegno, il materiale, il metodo di preparazione, le condizioni della superficie, lo stoccaggio e il lotto. I tappi preparati possono comportarsi in modo diverso dai campioni di prova a secco. Umidità, adesione, elettricità statica, deformazione o un carico eccessivo possono modificare le prestazioni della ciotola e del binario senza un evidente guasto della macchina.
Ispezionare la tramoggia, la superficie della ciotola, la larghezza delle piste, i getti d'aria o gli ausili meccanici, lo scappamento e il controllo di basso livello. Verificare la presenza di componenti invertiti, incastrati, duplicati, danneggiati o mancanti utilizzando campioni approvati. Il sistema deve prevenire o rilevare il guasto definito e produrre la risposta di arresto o di scarto specificata.
Pulire i componenti e le guide secondo le procedure approvate ed evitare lubrificanti non registrati o trattamenti superficiali improvvisati. Se si modifica un'impostazione di alimentazione, testare l'intera gamma di velocità di arresto e velocità della linea previste. Un'impostazione che risolve un problema per un lotto potrebbe causare danni o disallineamenti per un altro.
7 Corretto posizionamento parziale, inclinato e incompleto del fermo
Risposta diretta: Prima di aumentare la forza, confrontare la compatibilità tra tappo e fiala, il supporto della fiala, l'allineamento del trasferimento e il movimento di inserimento.
Misurare la finitura e le dimensioni del tappo delle fiale in entrata rispetto alle specifiche approvate e ispezionarle per verificare la presenza di danni, particelle o contaminazione del prodotto. Confermare che il tappo sia correttamente posizionato sull'utensile di prelievo e rimanga stabile durante il trasferimento. Verificare l'usura dell'utensile, le prestazioni di aspirazione o di presa e la tempistica di rilascio, ove applicabile.
Verificare il centraggio della fiala, l'altezza del supporto, la concentricità tra il fermo e l'utensile, la corsa verticale, il profilo di velocità e gli indicatori di forza o posizione approvati. L'aumento della forza di inserimento può danneggiare i componenti o mascherare un disallineamento; non dovrebbe essere la prima soluzione. Confrontare i cicli corretti e quelli difettosi con le posizioni misurate e, se possibile, con un video.
Definire la posizione di seduta accettata attraverso la strategia di controllo del prodotto e dell'imballaggio. L'aspetto visivo può essere un controllo, ma possono essere applicati anche l'altezza, la forza, i test funzionali o la verifica dell'integrità del contenitore-chiusura. Il fornitore dell'apparecchiatura può dimostrare il posizionamento ripetibile; il produttore è responsabile dell'idoneità dell'imballaggio e dei criteri di rilascio.
| Trovare | Probabile controllo | Azione controllata |
|---|---|---|
| L'inclinazione punta sempre in una direzione | Allineamento del centro dello strumento/della fiala e della guida | Allineamento corretto e nuova prova |
| Inclinazione casuale dopo disturbo dell'alimentazione | Orientamento del fermo e stabilità del prelievo | Causa corretta di alimentazione/trasferimento |
| Sedute alte dopo lo schizzo del collo | Pulizia della zona di interruzione e chiusura dell'ugello | Controllare il riempimento e separare le unità interessate |
| cambio di posti a sedere specifico per lotto | Dimensioni dei componenti e stato della superficie | Valutare il lotto dei componenti e le impostazioni in base al controllo delle modifiche |
8. Revisione del vuoto, dello spazio di testa e delle interfacce di processo
Risposta diretta: Le impostazioni del vuoto o della gestione del gas devono essere conformi al processo di produzione e agli studi di confezionamento approvati, non a un valore generico della linea di alimentazione delle fiale.
Documentare se il processo utilizza spazio di testa a temperatura ambiente, sovrapposizione di gas inerte, chiusura sottovuoto, chiusura parziale o un'altra sequenza definita. Identificare l'attributo di qualità o lo scopo del processo, la strumentazione richiesta, il campo di controllo e la risposta agli allarmi. Le specifiche delle apparecchiature devono corrispondere a tale scopo approvato.
Verificare guarnizioni, tubi, valvole, filtri, strumenti di pressione o vuoto, tempistiche e la relazione con il posizionamento del tappo. Una perdita o un errore di temporizzazione possono alterare il processo, anche se il tappo finale appare accettabile. Utilizzare metodi di verifica adeguati e strumenti tracciabili, e separare le prove relative al funzionamento della macchina dagli studi di spazio di testa o di integrità specifici del prodotto.
Per la lavorazione sterile, applicare la strategia di controllo della contaminazione del produttore e i requisiti applicabili. Le linee guida FDA per la lavorazione asettica e l'Allegato 1 delle GMP UE forniscono il contesto normativo attuale, ma non prescrivono un livello di vuoto universale, un limite di ossigeno residuo o una posizione del tappo per ogni prodotto.
9 Progetta controlli in corso d'opera che individuano la causa
Risposta diretta: Un piano IPC efficace campiona in base alla testa, al tempo e allo stato della macchina, in modo che i risultati possano ricondurre a uno specifico meccanismo di guasto.
Per i risultati di riempimento, definire il metodo di tara, peso o volume, la frequenza di campionamento, l'identificazione della testa o della corsia e il calcolo. Per i tappi, definire la presenza, l'orientamento, l'altezza o la posizione e il controllo funzionale approvato. Aggiungere criteri visivi per schizzi, schiuma, contaminazione del collo e danni al contenitore, con esempi di riferimento ove possibile.
Prelevare campioni aggiuntivi in prossimità dell'avvio, del rifornimento di massa, dell'arresto programmato, dell'intervento, del riavvio e della fine del lotto. Analizzare l'andamento dei risultati individuali e di gruppo, anziché limitarsi a calcolare la media del lotto. Una media soddisfacente può nascondere un singolo dosatore instabile o un breve periodo di tappi inclinati.
Collegare i dati di ispezione automatica e di scarto ai controlli offline. Verificare il dispositivo di scarto, il sensore di conferma, la presenza del contenitore e la riconciliazione utilizzando campioni di difetti definiti. I limiti di ispezione devono essere documentati in modo veritiero; nessun sistema di visione o di sensori deve essere descritto come in grado di rilevare difetti che non sono stati testati a fondo per poter individuare.
10. Utilizzare una lista di controllo per le azioni correttive basata sull'analisi FMEA
Risposta diretta: L'azione correttiva dovrebbe rimuovere o controllare la causa accertata e includere prove che il difetto non si sia spostato altrove.
Descrivere la modalità di guasto, gli effetti, la causa sospetta, i controlli attuali e le prove oggettive. Dare priorità in base al rischio per il paziente o per il prodotto, alla frequenza di occorrenza e alla rilevabilità, secondo la metodologia del sito. Una correzione immediata può ripristinare il funzionamento, mentre un'azione correttiva può richiedere modifiche a componenti, procedure, manutenzione, formazione o progettazione.
Dopo l'intervento, ripetere la sfida pertinente nell'ambito della gamma e degli stati della linea approvati. Verificare gli output correlati: una modifica dell'ugello volta a prevenire gli schizzi potrebbe influire sulla dose; una modifica dell'utensile di arresto potrebbe influire sui danni ai componenti o sulla velocità della linea. Aggiornare impostazioni, disegni, ricette, attività di manutenzione e formazione tramite il controllo delle modifiche.
Utilizzare la guida alla manutenzione per il riempimento delle fiale KING PACK come riferimento per la manutenzione preventiva, mantenendo le indagini su prodotti e chiusure all'interno del sistema di qualità approvato. Segnalare i difetti ricorrenti anziché normalizzare le regolazioni ripetute.
11 Valutare le prove fornite dal fornitore e rivedere il caso con KING PACK
Risposta diretta: Un fornitore dovrebbe convertire i difetti effettivi, i dati relativi al prodotto e all'imballaggio in un piano di test controllato, anziché offrire una modifica generica delle impostazioni.
Richiedere un diagramma del percorso del prodotto e dei componenti, la logica del dosaggio, i dettagli degli ugelli e degli utensili di chiusura, l'elenco dei componenti di formato, la matrice dei sensori e degli scarti, la cronologia degli allarmi, la documentazione relativa alla manutenzione e il protocollo di verifica proposto. Chiedere quali osservazioni distinguono le cause relative all'alimentazione, al dosaggio, al trasporto e alla chiusura e quali test richiedono l'approvazione della qualità del produttore.
KING PACK Machinery fornisce attrezzature per il riempimento e il confezionamento di prodotti farmaceutici, veterinari, cosmetici e liquidi, tra cui sistemi di riempimento e tappatura di fiale, bottiglie, tubi, siringhe e emulsioni sottovuoto. La pagina dedicata alle soluzioni farmaceutiche e la piattaforma di riempimento e tappatura di KING PACK offrono una panoramica delle attrezzature senza sostituire un'analisi specifica del prodotto.
Inviare disegni e campioni di fiale e tappi, volume di riempimento, viscosità e comportamento schiumogeno del prodotto, condizioni di produzione in massa e in linea, fotografie o misurazioni dei difetti, andamenti dei risultati, impostazioni attuali e metodi di prova approvati tramite la pagina di contatto di KING PACK . KING PACK potrà quindi esaminare le aree responsabili e proporre una prova rappresentativa. L'azione correttiva finale, la convalida e la gestione del lotto restano di competenza del produttore.
Domande frequenti
Qual è il primo passo da compiere quando il peso di riempimento della fiala varia?
Prima di modificare un'impostazione, verificare il metodo di misurazione e i risultati della mappa in base a tempo, testina di dosaggio, stato della linea, condizioni di massa e lotto del componente.
Un livello basso della tramoggia può causare variazioni nel riempimento?
Può evidenziare problemi di pressione di alimentazione, di aria o di risposta della pompa in alcuni sistemi. Invece di presumere un effetto universale, è consigliabile mettere alla prova la banda operativa approvata con un prodotto rappresentativo.
Perché il dispositivo di riempimento delle fiale schizza durante l'avvio?
Tra le possibili cause si annoverano aria intrappolata, flusso iniziale eccessivo, altezza dell'ugello non corretta, fiale decentrate o condizioni instabili del prodotto. Attenersi scrupolosamente alla sequenza completa di adescamento e primo riempimento.
Perché i tappi sono inclinati solo in una direzione?
Una direzione costante spesso indica un problema di allineamento del supporto della fiala, della guida o degli utensili, ma le misurazioni e l'osservazione del ciclo dovrebbero confermarne la causa.
È sufficiente aumentare la forza di inserimento?
No. Prima di tutto, verificare le condizioni del componente, la presenza di contaminazioni, il centraggio, il prelievo, l'allineamento e il movimento degli utensili. Una forza eccessiva può danneggiare la chiusura o nascondere il problema reale.
Come dovrebbe essere accettata la tenuta del fermo?
Utilizzare i criteri approvati per la confezione del prodotto, che possono includere posizione, altezza, forza, funzionalità o integrità. L'aspetto visivo da solo potrebbe non essere sufficiente.
Cosa dovrebbe includere un'analisi delle tendenze IPC?
Includere testa o corsia, tempo, stato della linea, lotto del componente, condizione del prodotto, intervento e risultati individuali in modo che i cluster e le cause locali rimangano visibili.
Cosa bisogna inviare a KING PACK per la revisione?
Inviare campioni e disegni di fiale e tappi, dati relativi al prodotto e al riempimento, documentazione comprovante eventuali difetti, ricetta attuale, storico delle condizioni operative e metodi di prova approvati.
